

Produk Terkini
Hubungi Kami
Tambah: No.21, D Zon Jingjinluji Industri Taman, Xingfu Jalan, Dezhou Bandar, Shandong, China
Whatsapp/Wechat: +8615165964868
SKYPE: Susanleeguobin
E-mel: dzguanlu@dzguanlu.com
Rasmi laman web: www.dzgljc.com

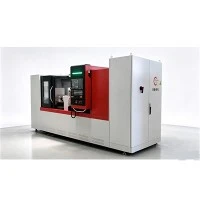
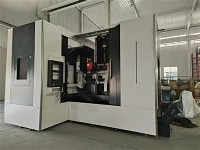
Mesin Penggerudian Lubang Dalam CNC TSK2150x12m
Untuk rujukan sahaja, produk sebenar akan mengatasi 1. Gambaran Keseluruhan Alat Mesin 1.1 Skop pemprosesan alatan mesin Julat penggerudian: Φ30 ~ Φ150 mm Julat bor tolak: Φ40 ~ Φ550mm Julat Trepanning: Φ80 ~ Φ550mm 1 Kedalaman pemesinan maksimum: 12m.
Description/kawalan


Untuk rujukan sahaja, produk sebenar akan diutamakan
1. Gambaran Keseluruhan Alat Mesin
1.1 Alat mesin pemprosesan scope
Julat penggerudian: Φ30 ~ Φ150 mm
Tolak julat membosankan: Φ40 ~ Φ550mm
Julat Trepanning: Φ80 ~ Φ550mm
Kedalaman pemesinan maksimum: 12m
Panjang bahan kerja maksimum: 12m
1.2 Fungsi alat mesin
Mod pemprosesan alat mesin: bahan kerja berputar, alat tidak berputar, suapan alat; Putaran bahan kerja, putaran alat, suapan alat.
Penggerudian: Kaedah penggerudian BTA, minyak pemotongan dibekalkan ke dalam alat melalui celah antara penyuap minyak, bar alat dan dinding lubang, dan dilepaskan melalui lubang dalam bar alat dengan cip.
Tekan membosankan: Minyak pemotong dimasukkan ke dalam alat melalui celah antara penyuap minyak, bar alat dan dinding lubang, dan dilepaskan melalui lubang bawah bahan kerja dengan serpihan. Semasa proses pemesinan, alat bergerak dekat dengan kotak kepala.
Trepannning: bekalan minyak dalaman dan penyingkiran cip luaran. Minyak pemotong dibekalkan ke dalam alat melalui lubang dalam bar alat dan dilepaskan dengan serpihan melalui celah antara dinding luar bar alat dan lubang.
Mesin mempunyai fungsi yang berbeza, hanya perlu menggantikan pemotongan yang berbeza
alatan .
 Penggerudian pepejal: Untuk menggerudi lubang pada bar pepejal dengan kepala gerudi BTA .
 Lubang trepanning (Pilihan): Untuk membuat lubang pada bar pepejal dengan kepala trepanning, sementara itu teras pepejal boleh dicapai. (Jika bahan bahan kerja sangat
mahal, biasanya pilih kaedah ini) .
 Boring kasar : Untuk mengembangkan lubang tiub dengan kepala bor kasar. (Ra6.3-Ra12.5)
 Boring halus: Untuk menambah baik kekasaran permukaan lubang dalam dengan kepala bor halus. (Ra3.2-Ra6.3)
 Membakar : Untuk memperbaiki kekasaran permukaan lubang dalam dengan membakar kepala. (Ra0.2-Ra0.8)

1.3 Utama kegunaan dan keseluruhannya susun aturt daripada alatan mesin
Alat mesin direka khas untuk memproses lubang dalam bahan kerja silinder dan persegi. Katil alat mesin mempunyai ketegaran yang kuat dan pengekalan ketepatan yang baik. Ia boleh disesuaikan dengan pemesinan lubang dalaman bahan kerja yang besar. Julat kelajuan gelendong adalah luas, dan sistem suapan didorong oleh motor servo AC, yang boleh memenuhi keperluan pelbagai proses pemesinan lubang dalam. Servo penyuap minyak memacu bahan kerja.
1.3. 1 Komponen utama alatan mesin
Badan katil, Headstock, kepala tekanan minyak, kurungan bar alat, rel panduan gelongsor, rak dan pinion, sistem penyejukan, sistem kawalan PLC, kotak elektrik, bingkai tengah, dsb.
1.3. 2 Bahan kerja pengapit
1.3. 2.1 Semasa menggerudi dan membosankan
The chuck pada yang headstock pengapit satu tamat daripada bahan kerja, dan berbentuk kon cakerapada penyuap minyak mengetatkan othujung bahan kerjanya

Gambar rajah pengapit bahan kerja
1.3. 2.2 Semasa pemprosesan Trepanning
Cucuk pada headstock mengapit satu hujung bahan kerja, dan bingkai tengah menyokong hujung satu lagi bahan kerja.

Gambar rajah pengapit bahan kerja pemesinan Trepanning
1.3. 3 Sistem kawalan alat mesin
Sistem kawalan: Sistem kawalan PLCem
Paksi servo Z1: gerakan suapan membujur kotak penggerudian, dan motor servo memacu mekanisme rak dan pinion melalui mekanisme pengurangan.
Paksi servo Z2: Servo kepala tekanan minyak mengetatkan bahan kerja, dan motor servo memacu mekanisme rak dan pinion melalui mekanisme pengurangan.
1.3. 4 Bahagian asas seperti kotak, katil dan palet ialah tuangan ketepatan daripada besi tuang berkualiti tinggi. Selepas tuangan selesai, mereka menjalani dua rawatan penuaan untuk menghapuskan tekanan dalaman, menstabilkan struktur dan saiz, dan meningkatkan sifat mekanikal.
1.3. 5 Badan katil (pandangan bahagian)

Badan katil dibuang dengan pasir resin, dan selepas tuangan, ia dinormalkan. Katil menggunakan struktur belah, yang dipasang bersama oleh bolt berkekuatan tinggi dan diposisikan oleh pin tirus.
Mengguna pakai rel panduan gelongsor segi empat tepat berganda, pengisaran ketepatan, permukaan rel panduan kekerasan pelindapkejutan adalah tinggi.
Lebar × ketebalan rel panduan tunggal=180mm × 50mm, dan jumlah lebar rel panduan ialah 800mm;; Katil dilengkapi dengan rak heliks (modulus 6), yang digunakan untuk penghantaran suapan alat. Rak telah dimesin dan dipadamkan dengan tepat untuk mempunyai ketepatan panduan yang tinggi dan rintangan haus yang baik; Rak ketepatan dipasang di tengah-tengah panduan katil untuk memberi makan dan pergerakan pantas palet. Alat mesin mempunyai kapasiti beban yang besar, ketegaran yang mencukupi dan stabil
penularan.
Bar condong berbentuk V disusun di dalam badan katil, yang mempunyai kekuatan sokongan yang tinggi dan tidak mudah berubah bentuk; Dinding luar katil secara langsung menyokong rel panduan, yang boleh menanggung daya pemotongan yang besar. Ketegaran rel panduan adalah baik, dan ia tidak mudah berubah bentuk dan goncang semasa pemprosesan, yang kondusif untuk meningkatkan kualiti pemesinan dan kecekapan alat mesin.
Pinggiran badan katil dilengkapi dengan perlindungan apron.
1.3. 6 Headstock
Ia digunakan untuk memacu bahan kerja berputar, dan dipasang di hujung kiri badan katil. Ia mempunyai 4 gear hidraulik dan peraturan kelajuan tanpa langkah dalam gear. Motor memacu gelendong untuk berputar melalui gandingan dan kotak gear. Hujung hadapan kotak kepala katil dilengkapi dengan chuck manual untuk mengapit bahan kerja.
Gear dikisar dengan ketepatan; Permukaan gigi gear dipadamkan dengan frekuensi tinggi, supaya gear boleh memperoleh kekuatan tinggi, kekerasan tinggi, rintangan haus yang tinggi dan had keletihan yang tinggi, dan boleh menanggung beban berselang-seli yang agak besar dan beban hentaman.
Untuk meningkatkan hayat gear dan galas, pelinciran peredaran minyak pelincir digunakan.

1.3. 7 Bahagian kotak penggerudian:
Ia digunakan untuk memacu bahan kerja untuk berputar. Ia dipasang pada palet suapan. Ia mempunyai 4 gear hidraulik dan peraturan kelajuan tanpa langkah dalam gear. Motor memacu gelendong untuk berputar melalui gandingan dan kotak gear. Lengan penyambung pemegang alat di hujung hadapan gelendong digunakan untuk mengapit bar alat.
Gear dikisar dengan ketepatan; Permukaan gigi gear dipadamkan dengan frekuensi tinggi, supaya gear boleh memperoleh kekuatan tinggi, kekerasan tinggi, rintangan haus yang tinggi dan had keletihan yang tinggi, dan boleh menahan beban berselang-seli yang agak besar dan beban hentaman.
Untuk meningkatkan hayat gear dan galas, pelinciran peredaran minyak pelincir digunakan.
Kotak penggerudian mempunyai dua reka bentuk struktur: berputar dan tetap, yang boleh mengunci kotak paip gerudi apabila paip gerudi tidak diperlukan untuk berputar.

1.3. 8 Bingkai tengah tertutup
Untuk bahan kerja sokongan; Struktur bingkai tengah tertutup tiga mata, dengan dua penggelek di bawah dan satu penggelek di atas, dan penggelek dilengkapi dengan galas penggelek tirus; Dua penggelek di bawah melaraskan kedudukan sisi dengan skru plumbum; Kedudukan bingkai tengah pada rel panduan katil dilaraskan secara manual oleh rak dan pinion. Terutamanya memainkan peranan menyokong bahan kerja. Bingkai tengah tertutup ialah peranti tambahan untuk pengapit bahan kerja, yang boleh digunakan untuk menggerudi aci langsing dan pemesinan diameter besar dan panjang bahan kerja.

1.3. 9 Kepala tekanan minyak (struktur jenis gelendong)
Digunakan untuk panduan alat, bekalan minyak dan sokongan; Motor servo digunakan untuk memacu pergerakan paksinya, yang boleh menyesuaikan diri dengan pemprosesan bahan kerja dengan panjang yang berbeza, dan mengetatkan dan melonggarkan bahan kerja. Alat mesin penyejukan dan alat paparan hidraulik dipasang pada bahagian hadapan kepala tekanan minyak, supaya alat mesin boleh dipaparkan secara dinamik semasa pemprosesan, yang memudahkan pengendali menilai situasi pemprosesan alat mesin.
Motor servo digunakan untuk memacu kepala tekanan minyak untuk mengetatkan atau melonggarkan bahagian, dengan ketepatan tinggi dan ketegaran yang tinggi; Kepala tekanan minyak menggunakan struktur kotak secara keseluruhan, dengan ketepatan tinggi dan ketegaran yang tinggi.
Untuk memudahkan operasi alat mesin, kepala tekanan minyak mempunyai reka bentuk yang unik. Ia hanya perlu menggantikan alat pemotong dan alat bantu yang sepadan untuk merealisasikan pertukaran antara penggerudian dan penggerudian. Semasa penggerudian atau proses membosankan, penyuap minyak tidak akan disebabkan oleh tekanan minyak yang berlebihan. Penyalur minyak berundur.

1.3. 10 Sistem suapan:
Ia digerakkan oleh motor servo, dan selepas kelajuan ditukar oleh kotak gear pengurangan, plat gerabak digerakkan oleh gear dan rak untuk merealisasikan kemajuan pantas dan kerja plat gerabak. Suapan adalah peraturan kelajuan tanpa langkah, dan julat peraturan kelajuan ialah 0.5 ~ 1000mm/min.
1.3. 11 Sokongan Bar Alat
Menyokong bar pemotong dan mengawal arah pergerakan paip gerudi; Ia menggunakan struktur kamiran ketegaran tinggi, dan dilengkapi dengan lengan sokongan, yang boleh menyerap hentaman, kegelisahan, dan lain-lain yang dijana semasa pemprosesan.

1.3. 12 Sistem Penyejukan:
Ia terutamanya terdiri daripada pam penyejuk, kotak penerima cip, tangki minyak, dan lain-lain untuk menyediakan minyak pemotongan yang mencukupi untuk pemesinan lubang dalam.
Tangki bahan api di atas tanah, tangki bahan api dikimpal sepenuhnya dengan plat keluli berkualiti tinggi.
Pasang penutup pelindung teleskopik di antara kotak cip pada tangki bahan api
tutup tangki bahan api dan elakkan barangan daripada jatuh ke dalam tangki bahan api.
Tekanan, paras cecair, suhu minyak dan kadar aliran minyak pemotongan boleh dipaparkan secara digital pada stesen kawalan.


1.3. 13 Sistem kawalan elektrik:
Komponen elektrik utama menggunakan jenama Schneider, yang lebih stabil dan boleh dipercayai. Sangat mengurangkan kadar kegagalan peralatan dan meningkatkan
kestabilan alat mesin.

1.3. 13 Baldi nyahcas cip: Kitar semula pemfailan besi dan cecair pemotong untuk mengelakkan cecair pemotong daripada terpercik.
Apabila menggerudi, kaedah penyingkiran cip dalaman (BTA) diguna pakai. Minyak pemotongan dibekalkan daripada penyuap minyak, memasuki kawasan pemotongan melalui rongga anulus yang dibentuk oleh pinggir luar paip gerudi dan permukaan mesin, membawa cip melalui lubang dalaman paip gerudi ke barisan belakang (arah kotak paip gerudi), memasuki paip penyingkiran cip belakang, dan mengalir ke dalam kotak penerima cip.
Apabila membosankan, kaedah pelepasan cip luaran diguna pakai. Minyak pemotongan dibekalkan daripada penyuap minyak, memasuki kawasan pemotongan melalui rongga anulus yang dibentuk oleh tepi luar paip gerudi dan permukaan mesin, membawa cip ke barisan hadapan (arah kotak sisi katil), memasuki pelepasan cip hadapan
baldi, dan mengalir ke dalam kotak penerima cip.
1.3. 14 Pelinciran alatan mesin:
Permukaan rel panduan gelongsor palet suapan dilincirkan secara tetap dan kuantitatif oleh stesen pelinciran automatik, dan mempunyai fungsi penggera paras cecair rendah.
Galas dan gear kotak sisi katil dilincirkan oleh peredaran tangki minyak luaran bebas dan mempunyai fungsi penggera tahap cecair yang rendah.
Galas dan gear kotak paip gerudi dilincirkan oleh peredaran tangki minyak luaran bebas dan mempunyai fungsi penggera tahap cecair yang rendah.
Plat sokongan penyuap minyak dan plat sokongan bar pisau dilincirkan oleh pam pelinciran manual.
1.3. 15 Buka bingkai tengah
Untuk bahan kerja sokongan;
Dua penggelek yang lebih rendah, penggelek dilengkapi dengan galas penggelek tirus; Dua penggelek di bawah melaraskan kedudukan sisi melalui skru plumbum; Kedudukan bingkai tengah pada rel panduan katil dilaraskan secara manual oleh rak dan pinion.
Terutamanya memainkan peranan menyokong bahan kerja. Bingkai tengah ialah peranti tambahan untuk pengapit bahan kerja, yang boleh digunakan untuk menggerudi aci langsing dan pemesinan diameter besar dan panjang bahan kerja.

2. Alat mesin utama parameter
|
Spesifikasi teknikal |
parameter |
teguran |
||
|
Memproses julat |
Julat penggerudian |
Φ30 ~ Φ150mm |
||
|
Tolak julat membosankan |
Φ40 ~ Φ550mm |
|||
|
Skop Trepanning |
Φ80 ~ Φ550mm |
|||
|
Julat kedalaman pemesinan maksimum |
0.5 m ~ 12m |
|||
|
Julat panjang bahan kerja |
0.5 m ~ 12m |
|||
|
Mesin alat prestasi |
Paksi Z1 (suapan pengangkutan) |
Julat kelajuan suapan |
0.5 ~ 1000mm/min |
Tanpa langkah |
|
Motor servo |
35Nm |
Motor servo |
||
|
Paksi Z2 (minyak kepala tekanan pergerakan) |
Kelajuan bergerak pantas |
1.5 m/min |
||
|
Tork servomotor |
27Nm |
Motor servo |
||
|
Stok kepala |
Julat kelajuan |
2 ~ 200r/min |
||
|
Kuasa motor |
45KW |
Servo gelendong motor |
||
|
Tirus hadapan gelendong membosankan |
Metrik 140 |
|||
|
Spindle melalui lubang |
Φ 120mm |
|||
|
Chuck |
Φ630mm |
Hidraulik tiga cakar |
||
|
Kotak penggerudian |
Julat kelajuan |
3 ~ 330r/min |
||
|
Kuasa motor |
45KW |
Servo gelendong motor |
||
|
Lubang tirus hadapan gelendong |
Metrik 140 |
|||
|
Spindle melalui lubang |
Φ 120mm |
|||
|
Sistem penyejukan |
Tekanan maksimum |
2.5 MPa |
||
|
Kadar aliran maksimum |
800L/min |
|||
|
Isipadu tangki |
8400 liter |
|||
|
Kuasa motor penyejuk |
7.5 KW, 3 kumpulan 15KW, 1 kumpulan |
|||
|
lain |
Ketinggian dari pusat gelendong ke atas rel panduan |
625mm |
||
|
Diameter luar maksimum bar alat yang dibenarkan dipasang pada mesin |
Φ530mm |
|||
|
Diameter putaran maksimum di atas katil |
Φ1250mm |
|||
|
Lebar rel panduan |
800mm |
|||
|
Julat diameter pengapit bingkai tengah |
Φ100 ~ Φ750mm |
|
Jumlah kuasa alat mesin |
145KW |
|||
|
Alat mesin menanggung beban |
20 tons |
|||
|
Jejak alat mesin |
34 m × 3. 8 m |
|||
|
Berat alat mesin (anggaran) |
60 tons |
3. Konfigurasi utama senarai alatan mesin
|
Nama bahagian sumber luar utama dan komponen |
Nama dan alamat kilang pembuatan |
|
PLC |
Delta |
|
Motor servo paksi X |
Wuhan Maixin |
|
Servomotor untuk paksi Z |
Wuhan Maixin |
|
Motor utama kotak sisi katil |
Sichuan Emke |
|
Motor utama kotak paip gerudi |
Sichuan Emke |
|
Motor untuk pam penyejukan |
Produk terkenal dalam negara |
|
Komponen elektrik utama |
Schneider atau SIEMENS |
|
Galas gelendong untuk kotak paip gerudi |
Havalo |
|
Galas gelendong untuk peti kepala |
Havalo |
|
Pam penyejuk |
Produk terkenal dalam negara |
|
rak |
Yichang asli Taiwan atau jenama yang setara |
4. Standard alat mesin
|
bersiri |
Nama |
Kuantiti |
teguran |
|
nombor |
|||
|
1 |
Katil mesin |
1 set |
|
|
2 |
Kotak penggerudian |
1 set |
|
|
3 |
Stok kepala |
1 set |
|
|
4 |
Hidraulik tiga rahang chuck berpusatkan diri untuk kotak sisi katil |
1 set |
|
|
5 |
Pembawa bahan kerja |
2 sets |
|
|
6 |
Kepala tekanan minyak |
1 set |
|
|
7 |
Sistem penyejukan |
1 set |
|
|
8 |
Pallet suapan |
1 set |
|
|
9 |
Sistem pelinciran |
1 set |
|
|
10 |
Sistem kawalan PLC |
1 set |
|
|
11 |
Kotak elektrik (dengan penghawa dingin) |
1 set |
|
|
12 |
Arahan |
1 set |
|
|
13 |
Pemegang bar alat |
4 sets |
|
|
14 |
Bingkai tengah tertutup |
2 sets |
|
|
15 |
Bingkai tengah terbuka |
2 sets |
5. Pilihan alat mesin
|
bersiri nombor |
Nama |
model |
teguran |
|
1 |
pemotong |
ΦD |
|
|
2 |
Pemegang pemotong |
Φd |
|
|
3 |
Peranti bantu |
Φd |
|
|
4 |
Lengan panduan |
ΦD |
|
|
5 |
Cakera kon |
Disesuaikan mengikut |
|
diameter luar bahan kerja |
|||
|
6 |
Memotong minyak |
Minyak pemotongan tekanan melampau lubang dalam 6700 liter |
|
|
7 |
Mesin penyingkiran cip automatik plat rantai |
Lebar 500 |
|
|
8 |
Penyejuk minyak untuk sistem penyejukan |
Kapasiti penyejukan 12KW |
|
|
9 |
Penapis tali pinggang kertas dram untuk sistem penyejukan |
Ketepatan penapisan 50 μm |
6. Ketepatan pemesinan
6.1 Menggerudi dan bersarang:
Ketepatan apertur IT9-IT11
Kekasaran permukaan: Ra6.3 hingga Ra12.5 μm
Pesongan garis tengah lubang: 0.5 mm/1000mm 6.2 Membosankan kasar:
Ketepatan apertur IT9-IT10
Kekasaran permukaan: Ra3.2-6.3 μm
Pesongan garis tengah lubang: 0.4 mm/1000mm
6.3 Membosankan:
Ketepatan apertur IT8-IT9
Kekasaran permukaan: Ra1.6 ~ Ra3.2 μm
7. Alat mesin melindungiion langkah-langkah
Perlindungan kekurangan minyak pelinciran alatan mesin
Tahap sistem penyejukan dan perlindungan tekanan
Perlindungan Beban Motor Headstock
Perlindungan beban motor suapan
Penggera kerosakan motor pam penyejuk
Penggera kerosakan motor pelinciran dalam kotak sisi katil atau kotak paip gerudi Had perlindungan
8. Teknikal Dokumen
|
Arahan Jentera |
1 set |
|
Arahan elektrik |
1 set |
|
Cakera sandaran program PLC |
1 set |
|
Rupa dan lukisan asas alatan mesin |
1 set |
|
Senarai pembungkusan alat mesin |
1 set |
|
Sijil Pematuhan |
1 set |
9. Alat mesin pembuatan dan pemeriksaann piawaian
|
Kriteria |
barang |
|
GB/T 9061-2006 |
Spesifikasi am untuk alat mesin pemotong logam |
|
GB/T 5226.1-2019 |
Keselamatan elektrik jentera-Peralatan elektrik jentera-Bahagian 1: Spesifikasi am |
|
GB/T 25373-2010 |
Spesifikasi am untuk pemasangan alat mesin pemotong logam |
|
JB/T 6088.1-2006 |
Mesin penggerudian dan penggerudian lubang dalam-bahagian 1: |
|
ujian ketepatan |
|
|
JB/T 6088.2-2006 |
Mesin penggerudian dan penggerudian lubang dalam-bahagian 2: spesifikasi |
10. Alat mesin berfungsisyarat
10.1 Bekalan kuasa: Bekalan kuasa lima wayar tiga fasa, 380V ± 5%, 50Hz ± 1 Hz.
10.2 Suhu persekitaran kerja: 0 darjah ~ 40 darjah . (Tanpa aising)
10.3 Kelembapan ambien di bawah 80% (tiada pemeluwapan)
10.4 Ketinggian: 0 ~ 2000m
10.5 Syarat yang diperlukan untuk tapak pemasangan:
Harus dielakkan daripada getaran luaran; Elakkan daripada terkena gas atau cecair yang menghakis; Cahaya matahari langsung harus dielakkan pada permukaan alat mesin;
Hendaklah menjauhkan diri dari angin sejuk yang kuat secara langsung atau udara panas dan sumber udara lain; Pencemaran habuk (habuk logam, pasir, dll.) hendaklah diminimumkan.
11. Keadaan pemasangan dan penyahpepijatan alat mesin (pengguna sediakanasi)
11.1 Keperluan asas: Pengguna membuat asas mengikut rajah asas
11.2 Pengairan sekunder: Pengguna menyediakan bahan dan alatan grouting untuk pengairan sekunder
11.3 Bekalan kuasa masuk: bekalan kuasa lima wayar tiga fasa, 380V ± 5%, 50Hz ± 1 Hz, pengguna menyediakan kabel daripada bekalan kuasa bengkel ke
kabinet elektrik
11.4 Minyak pembersih dan perkakas: sediakan 20 liter petrol atau minyak tanah dan beberapa
kain kapas
11.5 Minyak pemotong: minyak pemotongan tekanan melampau lubang dalam, kelikatan kinematik 40 darjah : 20-25 mm ²/s, kandungan agen tekanan melampau Lebih daripada atau sama dengan 15%, darjah titik kilat Lebih daripada atau sama dengan 160, dos kira-kira 6700 liter.
11.6 Penyebar dan alatan disediakan oleh pengguna untuk mengangkat
11.7 Alat, peranti tambahan dan lekapan untuk pentauliahan alatan mesin (jika pengguna belum memesannya).
11.8 Stesen hidraulik: Minyak hidraulik anti haus ISO-L-HM46, 100 liter
11.9 Stesen Pelinciran: ISO-L-HM32, 270 L
12. Pemasangan alat mesin dan debugging
12.1 Pihak B bertanggungjawab menyediakan lukisan asas dan lukisan rupa alat mesin, dan Pihak A hendaklah menyelesaikan keseluruhan pembinaan asas mengikut lukisan asas dan lukisan rupa yang disediakan oleh Pihak B.
12.2 Sebelum alat mesin tiba di destinasi penggunaan, Pihak A hendaklah melengkapkan pengairan pertama asas (asas pemasangan alat mesin), pramuat asas yang mencukupi dan penyelenggaraan asas terlebih dahulu, dan membuat persediaan untuk grouting kedua (pemasangan dan penetapan alat mesin).
12.3 Selepas alat mesin tiba di destinasi, Pihak A bertanggungjawab untuk mengangkat, memunggah dan menyimpan produk (untuk mengelakkan kehilangan dan hakisan hujan, dsb.).
12.4 Pihak B menerima notis pemasangan dan pentauliahan daripada Pihak A dan mengatur kakitangan untuk memasang dan melaraskan alatan mesin. Selepas kakitangan pelarasan keselamatan Pihak B telah melaraskan alat mesin pada tempat dan arasnya, mereka akan memberitahu Pihak A untuk menjalankan grouting sekunder asas pemasangan; Selepas asas telah melalui tempoh penyelenggaraan, ia akan memasuki proses pemasangan dan pentauliahan.
12.5 Pihak B hendaklah menghantar profesional mekanikal, elektrik, ujian dan lain-lain ke tapak Pihak A untuk pemasangan alat mesin dan penyahpepijatan. Pihak A hendaklah menghantar kakitangan yang berkaitan untuk membantu dalam kerja pemasangan dan pentauliahan dan menyediakan keadaan kerja yang diperlukan.
12.6 Pihak A hendaklah menyediakan bekalan kuasa, peralatan mengangkat, bahan tambahan, minyak dan alatan yang diperlukan serta alat pengukur semasa pemasangan dan
proses pentauliahan.
13. Penerimaan alatan mesin
Penerimaan alatan mesin dibahagikan kepada dua peringkat: pra-penerimaan dan penerimaan akhir. Pra-penerimaan dijalankan di kilang Parti B, dan penerimaan terakhir dilakukan di tapak penggunaan Parti A..
13.1 Selepas pemasangan dan penyahpepijatan alat mesin di tapak pemasangan Pihak B selesai, Pihak B hendaklah memaklumkan Pihak A, dan Pihak A hendaklah segera menghantar kakitangan yang berkaitan ke tapak pemasangan Pihak B untuk pra-penerimaan dan memproses satu bahagian ujian. Piawaian pra-penerimaan hendaklah diterima mengikut teknikal
skim atau perjanjian teknikal yang ditandatangani oleh Pihak A dan Pihak B.
Jika Pihak A tidak dapat menyediakan kepingan ujian, alat pemotong dan peranti tambahan, kepingan ujian standard Parti B, alat pemotong dan peranti tambahan hendaklah digunakan untuk pemprosesan percubaan pra-penerimaan.
Selepas pra-penerimaan selesai, kedua-dua pihak menandatangani minit pra-penerimaan.
13.2 Penerimaan akhir alat mesin merujuk kepada penerimaan akhir alat mesin selepas pemasangan dan penyahpepijatan tapak penggunaan Pihak A. selesai. Memproses satu bahagian ujian, bahagian ujian, alat pemotong dan peranti tambahan hendaklah disediakan oleh Pihak A, dan piawaian penerimaan akhir hendaklah diterima mengikut skim teknikal atau perjanjian teknikal yang ditandatangani oleh Pihak A dan Pihak B; Sekiranya syarat dipenuhi, penerimaan muktamad akan dianggap layak, dan borang penerimaan muktamad hendaklah ditandatangani oleh kedua-dua pihak. Tempoh jaminan alat mesin bermula dari tarikh menandatangani borang penerimaan akhir oleh Pihak A dan Pihak B. Jika masih terdapat perkara yang belum selesai dalam proses penerimaan akhir, ia boleh ditulis ke dalam memorandum penerimaan akhir, yang akan dikendalikan oleh Pihak A dan Pihak B melalui perundingan.
13.3 Pihak A mempunyai hak untuk menggunakan hanya alatan mesin yang telah menandatangani borang penerimaan akhir, dan Pihak B akan menyediakan perkhidmatan susulan seperti jaminan dan sokongan teknikal.
14. Perkhidmatan selepas jualan
14.1 Latihan
Pihak B hendaklah melatih pengaturcaraan, operasi dan kakitangan penyelenggaraan Parti A untuk tempoh 3 hari bekerja. Semasa tempoh latihan, Pihak B hendaklah bertanggungjawab untuk membimbing kakitangan teknikal dan pengendalian Pihak A yang berkaitan untuk menjalankan pengeluaran percubaan bahagian tipikal.
14.2 Party B strictly abides by Party B's product after-sales service commitment.
15. Terbongkar perkara hendaklah jadilah dirundingkan oleh kedua-duanya pihak.
16.Mesin gambar untuk rujukan only :


Cool tags: cnc penggerudian lubang dalam dan mesin membosankan tsk2150x12m, China, pembekal, pengilang, kilang, disesuaikan, harga, murah, syarikat, kos, untuk dijual
Anda mungkin juga berminat


